

ちょっと、そこ!私はAPI 5CT J55パイプのサプライヤーです。今日、さまざまな製造プロセスがこれらのパイプのプロパティにどのように影響するかについておしゃべりしたいと思います。 API 5CT J55パイプは、石油およびガス産業で広く使用されているため、製造がその特性にどのように影響するかを理解することは非常に重要です。
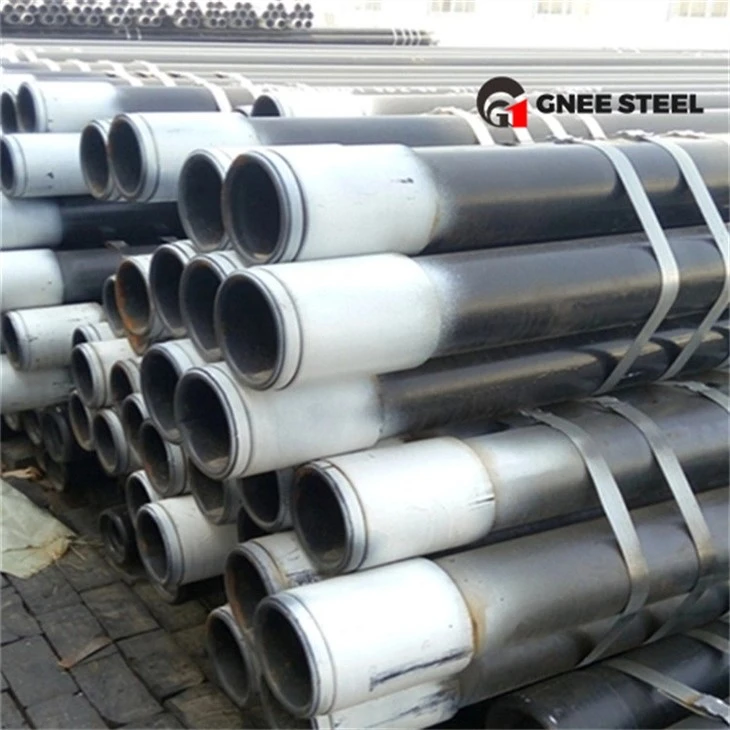
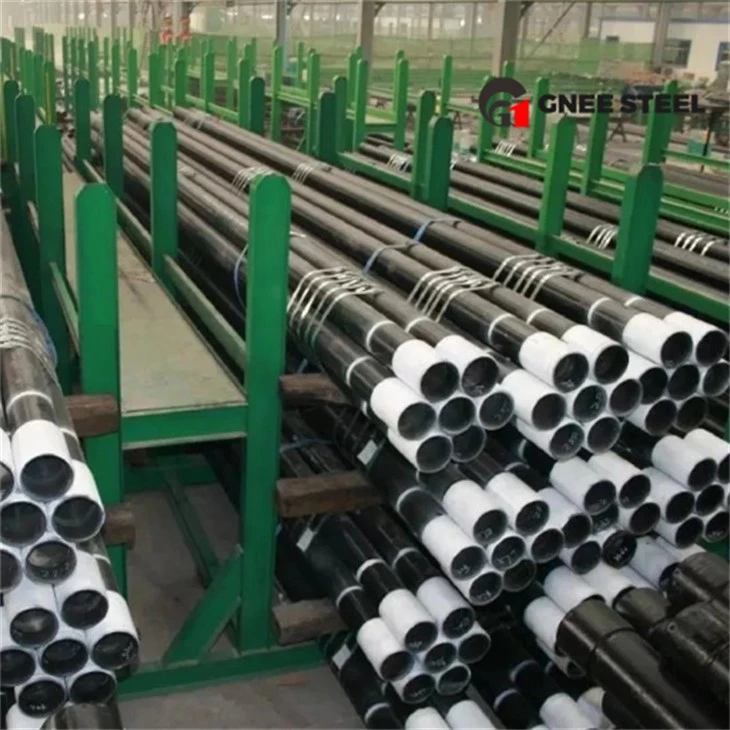
基本から始めましょう。 API 5CT J55パイプは、American Petroleum Institute(API)が設定した基準を満たす特定のタイプのケーシングパイプです。井戸を石油とガスの井戸に並べ、構造的なサポートを提供し、井戸の崩壊を防ぐために使用されます。このパイプの特性は、その強度、靭性、腐食抵抗など、製造プロセスによって異なります。
ホットローリングプロセス
API 5CT J55パイプの最も一般的な製造プロセスの1つは、熱いローリングです。このプロセスでは、ビレットの鋼が非常に高温まで加熱され、一連のローラーを通過して厚さを減らしてパイプに形作ります。
ホットローリングプロセスは、パイプの特性にいくつかの影響を及ぼします。まず第一に、それはパイプの強度を改善します。鋼が加熱されて巻かれると、鋼構造の粒子が変形し、ローリングの方向に整列します。この穀物のアライメントにより、パイプがより強く、外力により強くなります。
ただし、ホットローリングにはいくつかの欠点があります。プロセスに関与する高温は、パイプの表面にスケールの形成を引き起こす可能性があります。このスケールは、パイプの腐食抵抗に影響を与える可能性があります。これは、腐食がより簡単に開始できる粗い表面を作成できるためです。また、熱いローリング後の急速な冷却は、パイプの残留応力につながることがあり、その靭性を低下させる可能性があります。
コールドドローイングプロセス
別の製造プロセスはコールドドローイングです。コールドドローイングでは、室温でダイを介してホットロールパイプを引っ張って、その直径と壁の厚さを減らします。このプロセスは、より正確な寸法とより滑らかな表面仕上げのパイプを生産するためによく使用されます。
コールドドローイングは、パイプの表面品質を大幅に向上させることができます。滑らかな表面により、腐食のリスクが低下し、パイプの取り付けが容易になります。さらに、コールド描画はパイプの降伏強度を高めることができます。パイプがダイを通して引っ張られると、鋼は仕事が硬くなります。つまり、その産卵点が増加します。
しかし、コールドドローイングには制限もあります。ワーク硬化プロセスは、パイプをより脆くする可能性があります。これは、特に突然の衝撃やストレスの大量の負荷にさらされている場合、特定の条件下でパイプが亀裂が発生しやすいことを意味します。
熱処理プロセス
熱処理は、API 5CT J55パイプの製造における重要なステップです。アニーリング、正規化、クエンチング、焼き菓子など、さまざまな種類の熱処理があります。
アニーリングには、パイプを特定の温度に加熱し、ゆっくりと冷却することが含まれます。このプロセスは、パイプ内の残留応力を軽減し、その延性を改善します。より延性のあるパイプは、ストレスの下で割れる可能性が低く、これは石油とガスの井戸の過酷な環境で非常に重要です。
正規化はアニーリングに似ていますが、冷却速度はより速いです。正規化は、鋼の粒構造を改良する可能性があり、パイプの強度と靭性が向上します。
クエンチングと焼き戻しは、より複雑な熱処理プロセスです。消光中に、パイプは高温に加熱され、水や油などの消光媒体で急速に冷却されます。これにより、パイプが非常に硬くなります。ただし、クエンチ付きパイプはしばしば脆すぎるため、和らげる必要があります。焼き戻しには、クエンチ付きパイプを低温に再加熱し、ゆっくりと冷却することが含まれます。このプロセスにより、脆性が低下し、パイプの靭性の一部が復元されます。
溶接プロセス
API 5CT J55パイプが溶接によって製造されている場合、溶接プロセスもその特性に大きな影響を与えます。電気抵抗溶接(ERW)や水没したアーク溶接(SAW)など、さまざまな溶接方法があります。
ERWは高速溶接プロセスであり、鋼鉄の縁の端が電流によって加熱され、一緒に押されて溶接を形成します。 ERWパイプは、より小さな直径のアプリケーションによく使用されます。溶接プロセスは、溶接の周りに熱に影響を受けるゾーン(HAZ)を作成できます。 HAZの特性は、ベースメタルとは異なる場合があります。たとえば、HAZはより硬く、より脆弱である可能性があり、これにより亀裂の影響を受けやすくなります。
のこぎりは、消耗品電極とワークピースの間にアークが形成され、アークがフラックスの層の下に水没する溶接プロセスです。 SAWは、多くの場合、より大きな直径パイプに使用され、高品質の溶接を生成できます。ただし、ERWと同様に、SAWはHAZも作成し、パイプの全体的な品質を確保するために適切な溶接後の熱処理が必要です。
腐食抵抗への影響
腐食抵抗は、API 5CT J55パイプにとって重要な特性です。これは、石油やガス井などの腐食性環境でよく使用されているためです。さまざまな製造プロセスは、パイプの腐食抵抗に異なる影響を与える可能性があります。
前述のように、ホットローリングは、スケールの形成により、パイプの腐食抵抗を減らすことができます。一方、冷たい描画は、より滑らかな表面を提供することでそれを改善できます。熱処理も役割を果たすことができます。たとえば、適切なアニーリングは、ストレス腐食亀裂につながる可能性のある残留応力を緩和することができます。
溶接は腐食抵抗にも影響を与える可能性があります。溶接によって作成されたHAZは、鋼の微細構造の変化により、腐食が発生しやすい場合があります。したがって、溶接パイプには、パイプのコーティングや腐食阻害剤の使用などの追加の腐食保護対策が必要になる場合があります。
結論
結論として、さまざまな製造プロセスは、API 5CT J55パイプの特性に大きな影響を与えます。各プロセスには独自の利点と短所があり、製造プロセスの選択はアプリケーションの特定の要件に依存します。
API 5CT J55パイプのサプライヤーとして、これらの製造プロセスの重要性を理解しています。各注文の適切なプロセスを慎重に選択して、供給されるパイプが最高の品質基準を満たすことを確認します。小さな井戸や大規模な石油およびガスプロジェクトにパイプが必要かどうかにかかわらず、適切なAPI 5CT J55パイプを提供できます。
API 5CT J55パイプに興味がある場合、または詳細について詳しく知りたい場合API 5CT C110オイル特別パイプ、API 5CTケーシングパイプ、 またはAPI 5CT N80スチールケーシングパイプ、購入するために私たちに連絡することをheしないでください。私たちはあなたがあなたの石油とガスのニーズに最適なソリューションを見つけるのを助けるためにここにいます。
参照
- ASMハンドブック委員会。 (2004)。 ASMハンドブック第6巻:溶接、ろう付け、はんだ付け。 ASM International。
- Bhadeshia、HKDH、およびHoneycombe、RWK(2006)。鋼:微細構造と特性。エルゼビア。
- Totten、Ge、&Mackenzie、DS(2003)。アルミニウムのハンドブック:物理的冶金とプロセス。 CRCプレス。